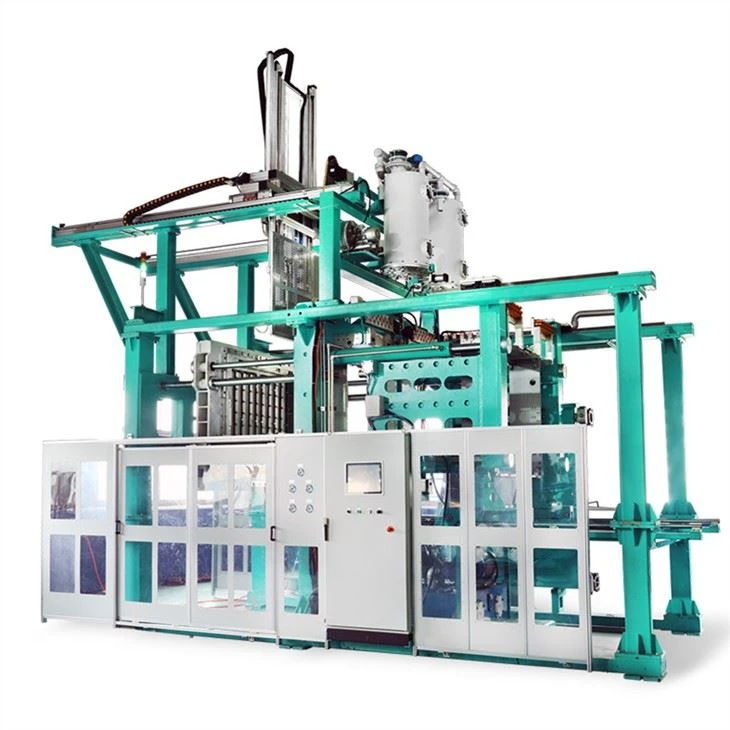
Ha formázógépekkel foglalkozik, nincs rosszabb érzés, mintha jó minőségű berendezéseit tétlenül látná, amikor akár nyereséget is termelhet a működése számára. Az évek során több tucat gyártóval dolgoztam együtt – a kis helyi habszivacs alkatrészgyártóktól a nagyméretű csomagolóüzemekig –, és az egyik leggyakoribb hiányosság, amit látok, az, hogy nem maximalizálják a formaformázó gépeik gyártási kapacitását. Ha EPS-hez, EPP-hez vagy más polisztirol anyagokhoz alakformázó berendezést használ, a beállítási, folyamati és karbantartási rutin apró, következetes módosításai hatalmas teljesítmény-, hatékonyság- és jövedelmezőség-növekedést eredményezhetnek. Megbízható formázóberendezések szállítójaként a saját bőrömön tapasztaltam, hogy a napi 8 órát üzemelő gépet a szándékos beállításokkal miként lehet olyanná varázsolni, amely heti 20+ órán keresztül kiaknázza teljes potenciálját, anélkül, hogy a minőség rovására menne.
Először is kezdjük azzal, hogy a megfelelő gépet hozzáigazítjuk a termékcsaládhoz – túl gyakran látom, hogy a vállalatok vagy alul-, vagy túl fektetnek be olyan berendezésekbe, amelyek nem felelnek meg sajátos igényeiknek, ami kapacitáspazarláshoz vezet. Például, ha egyedi védőcsomagoló alkatrészeket gyárt elektronikához, akkor egy elavult, kézi EPS formázógép soha nem fog megfelelni a nagy pontosságú, ismételt futtatásra épített automatikus, vákuum-támogatású modell teljesítményének. Ha EPP-vel (expandált polipropilén) dolgozik az autók belső alkatrészeihez vagy sportfelszerelésekhez, a szabványos EPS gép nehezen tudja megtartani az egyenletes sűrűséget és alakot, ami azt jelenti, hogy értékes gyártási időt veszít az utómunkálatok miatt. Ezért az első lépés a kapacitás felszabadítása felé, ha időt szán a termékválaszték felmérésére.
Ha még csak most kezdi, vagy bővíteni szeretné terméksorát, célirányosan épített gépeinket úgy alakítottuk ki, hogy megfeleljenek az általános gyártási igényeknek. Az EPS hungarocell formázáshoz, amelyet az eldobható védőcsomagolástól az építési szigetelő blokkokig mindenhez használnak, az Eps hungarocell alakformálót úgy tervezték, hogy gyorsabban forogjon, és kevesebb gőzt használjon, mint a szabványos modellek, csökkentve az öntőformák közötti állásidőt. Nagyobb, összetettebb alkatrészekhez, amelyek egyenletes vákuumnyomást igényelnek a hibák elkerülése érdekében, polisztirol formázógépeink programozható vákuumciklusokkal rendelkező opciókat tartalmaznak, amelyek alkalmazkodnak az alkatrész méretéhez, és akár 15%-kal is csökkentik a visszautasításokat a régebbi, kézi beállításokhoz képest. Egy teljes gyártósor bővítésekor az összehangolt polisztirol formaformázó gyártósorra való átállás megszüntetheti az előtágítási, a formázási és az utókezelési lépések közötti szűk keresztmetszeteket – amit sok gyártó hiányol, amikor különálló, nem csatlakoztatott gépeket üzemeltet. Még speciálisabb igények esetén is, mint például a nagy hatású EPP alkatrészek, az Epp vákuumformázó öntvényünk egyenletes sűrűséget biztosít minden alkatrészen, így nem vesztegeti az időt a beállítások középső beállítására. A gép és a termék összeállítása nem csupán kényelem, hanem a berendezésben rejlő lehetőségek 100%-os kihasználásának alapja.
Ha megvan a megfelelő gép a munkához, a kapacitás következő nagy karja az öntési ciklus optimalizálása. A legtöbb üzemeltető a gyártó általános irányelvei alapján állítja be ciklusait, de minden forma, alkatrész és nyersanyag tétel kissé eltérő. Vegyük például az EPS-t: az előre expandált szemcsék mérete, nedvességtartalma és még a környezet páratartalma is közvetlenül befolyásolja, hogy mennyi ideig kell gőznek kitöltenie a formát, és mennyi ideig kell lehűlnie az alkatrésznek, mielőtt eltávolítható lenne. A túl rövid futási ciklusok puha, törékeny alkatrészekhez vezetnek, amelyek a kezelés során deformálódhatnak vagy eltörnek, míg a túl hosszú ciklusok gőzt, energiát és gépi időt pazarolnak – a felesleges ciklusidő minden perce több órányi termeléskiesést jelent egy hét alatt.
Egy gyors győzelem itt, ha kis, ellenőrzött teszteket futtat az aktuális ciklusokon. Szabványos EPS fröccsöntési futtatáshoz próbálja meg néhány formánál 10%-kal csökkenteni a gőzölési időt, majd ellenőrizze az egyenletességet: fuss le egy kis mintát az alkatrészekből egy nyomáspróbán, ellenőrizze az üregeket, és mérje meg a méretpontosságot. Ha az alkatrészek megfelelnek a minőségi előírásoknak, akkor minden ciklusban le lehet borotválni ezt az időt, és további 1-2 percet ad hozzá szerszámonként, ami óránként több tucat alkatrésznek felel meg. Bonyolult geometriájú alkatrészek esetében a modern gépeken található programozható vezérlők használata (mint például az EPS vákuumautomatikus formázásunk) ezt megkönnyíti, mert elmentheti az egyéni ciklusbeállításokat minden egyes egyedi szerszámhoz. Így amikor egy kis védőbetét és egy nagy szigetelőblokk gyártása között vált, nem kell manuálisan beállítania a gőz- és hűtési időt minden alkalommal, ami csökkenti az átállási késéseket, amelyek felemésztik a kapacitást.
Ha már az átállásokról beszélünk, egy másik hatalmas szűk keresztmetszetet látok a gyártási folyamatok nem megfelelő ütemezésében. Sok kezelő néhány óránként váltogat a kis, különböző alkatrészek között, amihez az öntőformák tisztítása, a nyomásbeállítások beállítása és a gépek kalibrálása szükséges – mindez kapcsolónként 30+ perc állásidőt eredményez. Ehelyett az azonos vagy hasonló alkatrészek hosszú gyártási sorozatokba történő csoportosítása drasztikusan csökkentheti az átállási időt. Például, ha három különböző méretű EPS csomagolóbetétet gyárt telefontokokhoz, a 100 alkatrész cseréje helyett futtasson 500-at a legkisebb betétből, majd 500-at a következőből, majd 500-at a legnagyobbból. Ez a stratégia azért működik, mert miután tárcsázta az egyik alkatrész ciklusbeállításait, órákig futtathatja azt újrakalibrálás nélkül, és a formákat csak egyszer kell megtisztítania teljes futtatásonként, nem minden alkalommal. Az egyedi alkatrészeket gyártó gyártók számára ez azt jelentheti, hogy a rendeléseket öntőforma típus szerint csoportosítják, még akkor is, ha a teljes rendelési mennyiség több alkatrészméretre van felosztva. Dolgoztam egy olyan ügyféllel, aki átváltott erre az ütemezési megközelítésre, és 22%-kal növelte heti teljesítményét anélkül, hogy új gépeket vagy többletórát dolgozott volna.
A nyersanyag-gazdálkodás egy másik gyakran figyelmen kívül hagyott terület, amely hatással van a gépek kapacitására. A rossz minőségű vagy inkonzisztens gyöngyök nagyobb arányú hibákhoz vezethetnek, ami azt jelenti, hogy a gép idejét vesztegeti olyan alkatrészek gyártásával, amelyeket selejteznek és újra kell futtatni. Például az egyenetlen előtágulási sűrűségű EPS gyöngyök használata egyes részek alul-, míg mások túlterjeszkedését okozza, ami elutasításhoz vezet. Ez nemcsak anyagpazarlást okoz, hanem arra is kényszerít, hogy leállítsa a gyártást a gőznyomás beállításához, vagy akár egy teljes adag formát selejtezzen le. Ezenkívül az előre expandált gyöngyök nem megfelelő tárolása nedvességveszteséghez vezethet, ami hosszabb gőzciklusokat igényel a megfelelő alkatrészsűrűség-pazarló energia és gépidő eléréséhez. A javítás itt egyszerű: megbízható beszállítóktól szerezzen be következetes nyersanyagokat, és tárolja az előre expandált gyöngyöket lezárt, szabályozott hőmérsékletű silókban vagy tartályokban az egyenletes nedvességszint fenntartása érdekében. Gyakran együttműködünk az ügyfelekkel annak érdekében, hogy az anyagspecifikációikat a polisztirol formázógépeinkhez igazítsuk, így a lehető legjobb ciklushatékonyságot és a legalacsonyabb hibaarányt érik el.
A megelőző karbantartás nem alku tárgya, ha a gépet teljes kapacitással akarja üzemeltetni – a meghibásodások miatti előre nem tervezett leállások a formázási műveletek gyártási teljesítményének egyetlen legnagyobb gyilkosa. Nem tudom megmondani, hányszor hallottam az ügyfelektől, hogy csak akkor szervizelnek gépeiket, ha valami elromlik, ami hetekig tartó termeléskieséshez vezet. Például egy eltömődött gőzszelep, amelyet nem tisztítanak rendszeresen, inkonzisztens gőzáramlást okoz, ami lágy alkatrészekhez és hosszabb ciklusidőhöz vezet. Az Epp Vacuum Shape Formán lévő kopott vákuumtömítés nyomásesést okoz, ami hibás alkatrészekhez és a gyártás leállításához vezet a tömítés cseréje miatt. A jó hír az, hogy a megelőző karbantartásnak nem kell bonyolultnak vagy időigényesnek lennie. A legtöbb formaformázó gép beszállítója egyszerű, lépésről lépésre elkészített karbantartási ellenőrzőlistát kínál, amely olyan feladatokat tartalmaz, mint a gőzszűrők tisztítása, a vákuumtömlők ellenőrzése, a nyomásmérők kalibrálása és a mozgó alkatrészek kenése. A kulcs az, hogy ragaszkodjon a rendszeres ütemezéshez – heti, havi és negyedéves ellenőrzésekhez – a reaktív javítások helyett. Egy ügyfél három alakformáló géppel 40%-kal csökkentette a váratlan állásidőt a következetes karbantartási ütemterv végrehajtása után, ami heti 15 további gyártási órát jelentett.
A kapacitás maximalizálásának másik kihasználatlan eszköze az alkalmazottak képzése. Még a legjobb gép is alulteljesít, ha a kezelő nem ismeri annak teljes képességeit. Például sok újabb formaformázó gép olyan fejlett funkciókkal rendelkezik, mint az automatikus ciklushangolás, a valós idejű hibaészlelés és az energiafelhasználás nyomon követése – amelyeket a kezelők gyakran nem használnak, mert soha nem tanultak rájuk. Amikor ügyfeleink polisztirol formaformázó gyártósort vásárolnak, gyakorlati képzést biztosítunk a kezelőknek és a karbantartó csapatoknak, de sok kezelő nem szán rá időt a teljes képzési modulok elvégzésére a kezdeti beállítás után. A csapata folyamatos képzésébe való befektetés nagyban megtérül: a kezelők felismerhetik az apróbb problémákat, mielőtt azok meghibásodásba fordulnának, hatékonyabban állíthatják be a ciklusokat, és teljes mértékben kihasználhatják a gép funkcióit a hulladék csökkentése érdekében. Láttuk, hogy az EPS vákuumos automata formázógépeinkre kiképzett kezelők 10%-kal csökkentették a ciklusidőt a gép használatának első hónapjában, egyszerűen azért, mert tudták, hogyan kell használni a programozható ciklusbeállításokat az adott alkatrészeik optimalizálásához.
Azt is fontos megfontolni, hogy a kapacitás növelése során fokozatosan bővítse a műveleteket. Miután végrehajtotta ezeket a folyamatbeli módosításokat – optimalizált ciklusokat, csoportosított gyártási folyamatokat, jobb karbantartást – valószínűleg többletkapacitása lesz, amelyet új rendelések felvételére használhat új gép vásárlása nélkül. Például, ha korábban 8 órás műszakot dolgozott, egy második 8 órás műszak hozzáadásával (megfelelő kezelői lefedettséggel és karbantartással) megduplázhatja a teljesítményt új berendezések költsége nélkül. Egyes hosszú távú ügyfeleink kicsiben kezdtek egy Eps hungarocell formaformázó géppel, optimalizálták a folyamatot, hogy elérjék a teljes kapacitást, majd 2 évvel később hozzáadtak egy második gépet az azonnali frissítés helyett. Ez a fokozatos skálázás csökkenti a kockázatot, és biztosítja, hogy a kezdeti befektetés értékét maximalizálja.
Az utolsó tipp az, hogy az adatokat használja fel a műveletek folyamatos javítása érdekében. Sok modern formaformázó gép beépített szoftverrel rendelkezik, amely nyomon követi a ciklusidőket, a hibaarányt, az energiafelhasználást és a termelési teljesítményt. Az adatok hetente történő áttekintésével azonosíthatja azokat a trendeket, amelyeket manuálisan elmulaszthat. Például észreveheti, hogy párás napokon megnövekszik a hibaarány, ami azt jelenti, hogy módosítania kell az előre bővített gyöngytárolót, hogy figyelembe vegye a magasabb nedvességet. Vagy láthatja, hogy egy adott penész ciklusideje idővel feljebb kúszik, jelezve, hogy a formát meg kell tisztítani vagy javítani kell. Ez az adatvezérelt megközelítés azt jelenti, hogy nem találgat arról, hogy mi működik, hanem szándékos módosításokat hajt végre, amelyek közvetlenül növelik a kapacitást és csökkentik a hulladékot.
A formaformázó gépek gyártási kapacitásának maximalizálása nem arról szól, hogy a hét minden napján 24 órában üzemeltesse a berendezést, és hogy a minőség terén éljen, hanem a beállításokon, a folyamatokon és a csapaton belüli szándékos, apró módosításokat kell végrehajtania. A megfelelő gépnek a termékcsaládhoz való hozzáigazításától (mint például az Eps hungarocell formázógépeink, polisztirol formázógépeink és polisztirol alakformázó gyártósoraink) a ciklusok optimalizálásáig, a gyártási sorozatok csoportosításáig, valamint a karbantartásba és a képzésbe való befektetésig minden lépés több teljesítményt, kevesebb hulladékot és magasabb jövedelmezőséget eredményez. Ha készen áll arra, hogy kiaknázza a formázási műveletében rejlő lehetőségeket, csapatunk itt van, hogy segítsen megtalálni a megfelelő berendezéseket, finomítsa folyamatait, és minden lépésben támogassa Önt. Ha további információra van szüksége a gépeinkről és arról, hogy miként segíthetünk termelési kapacitásának növelésében, forduljon hozzánk még ma.